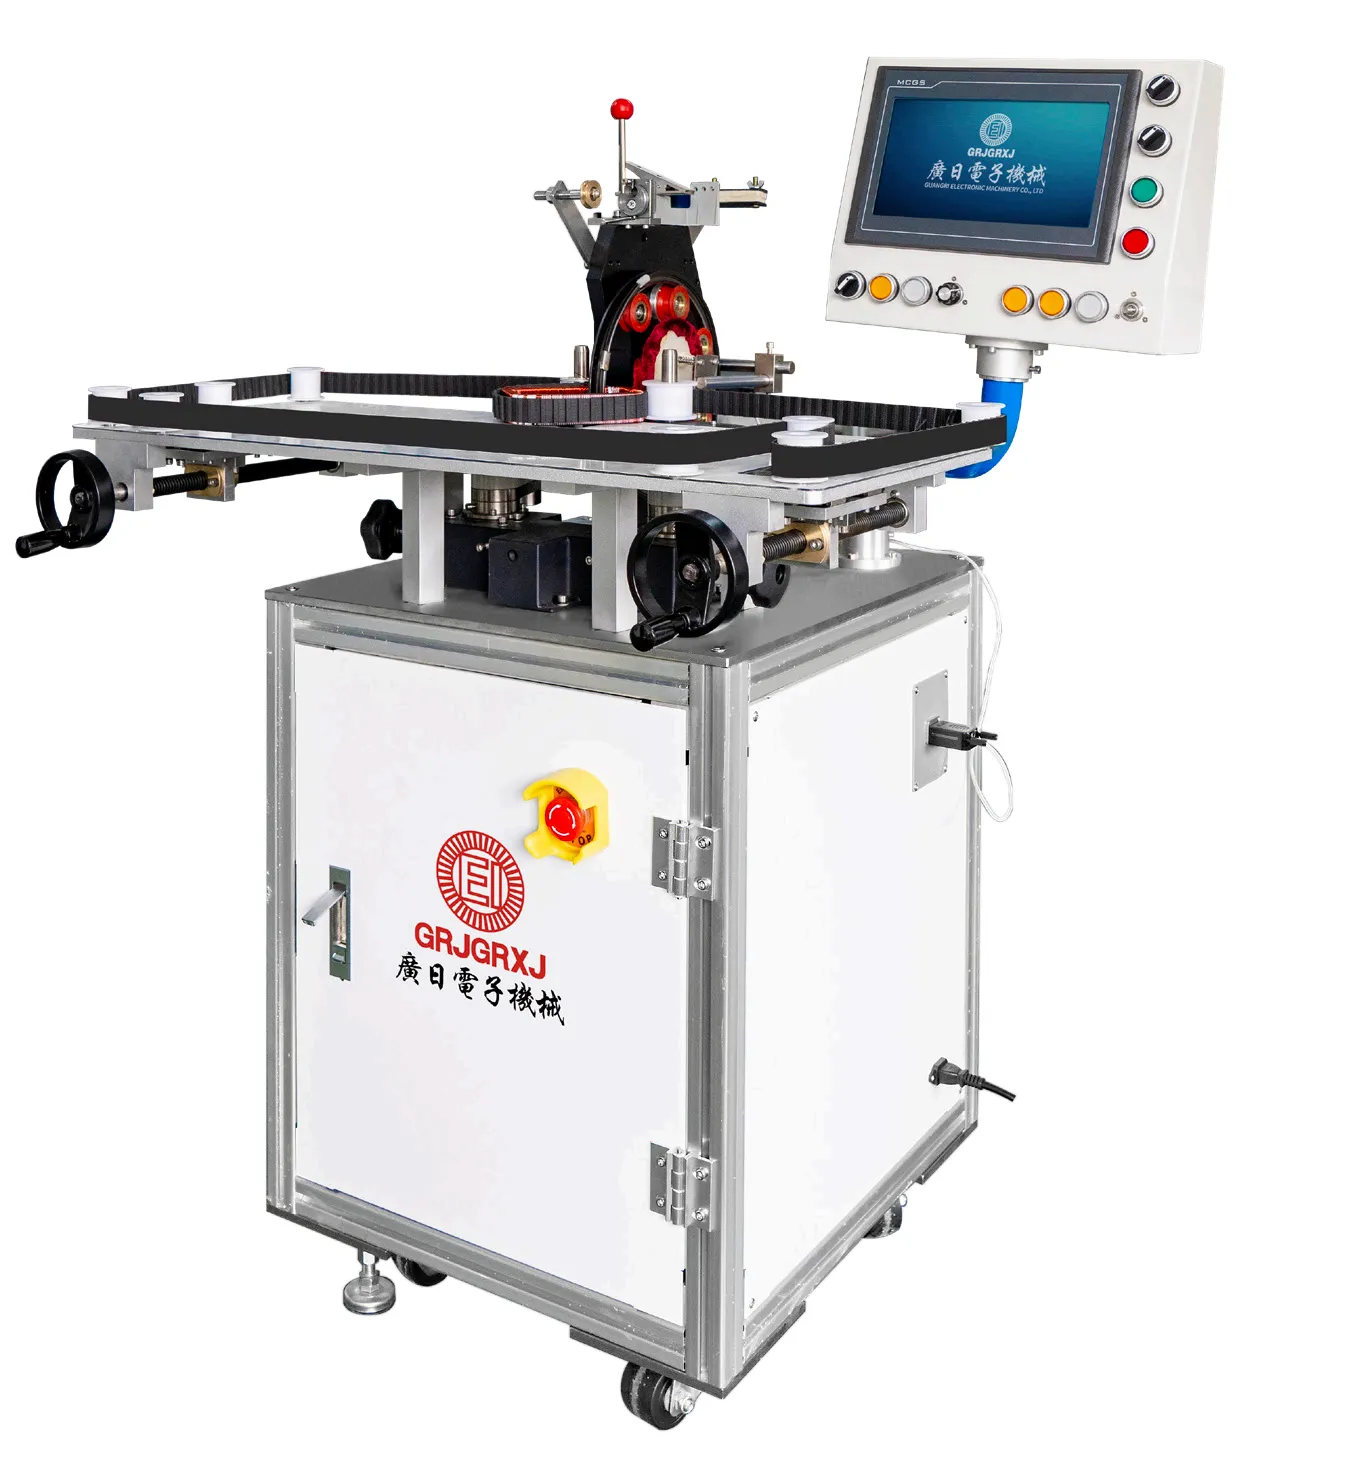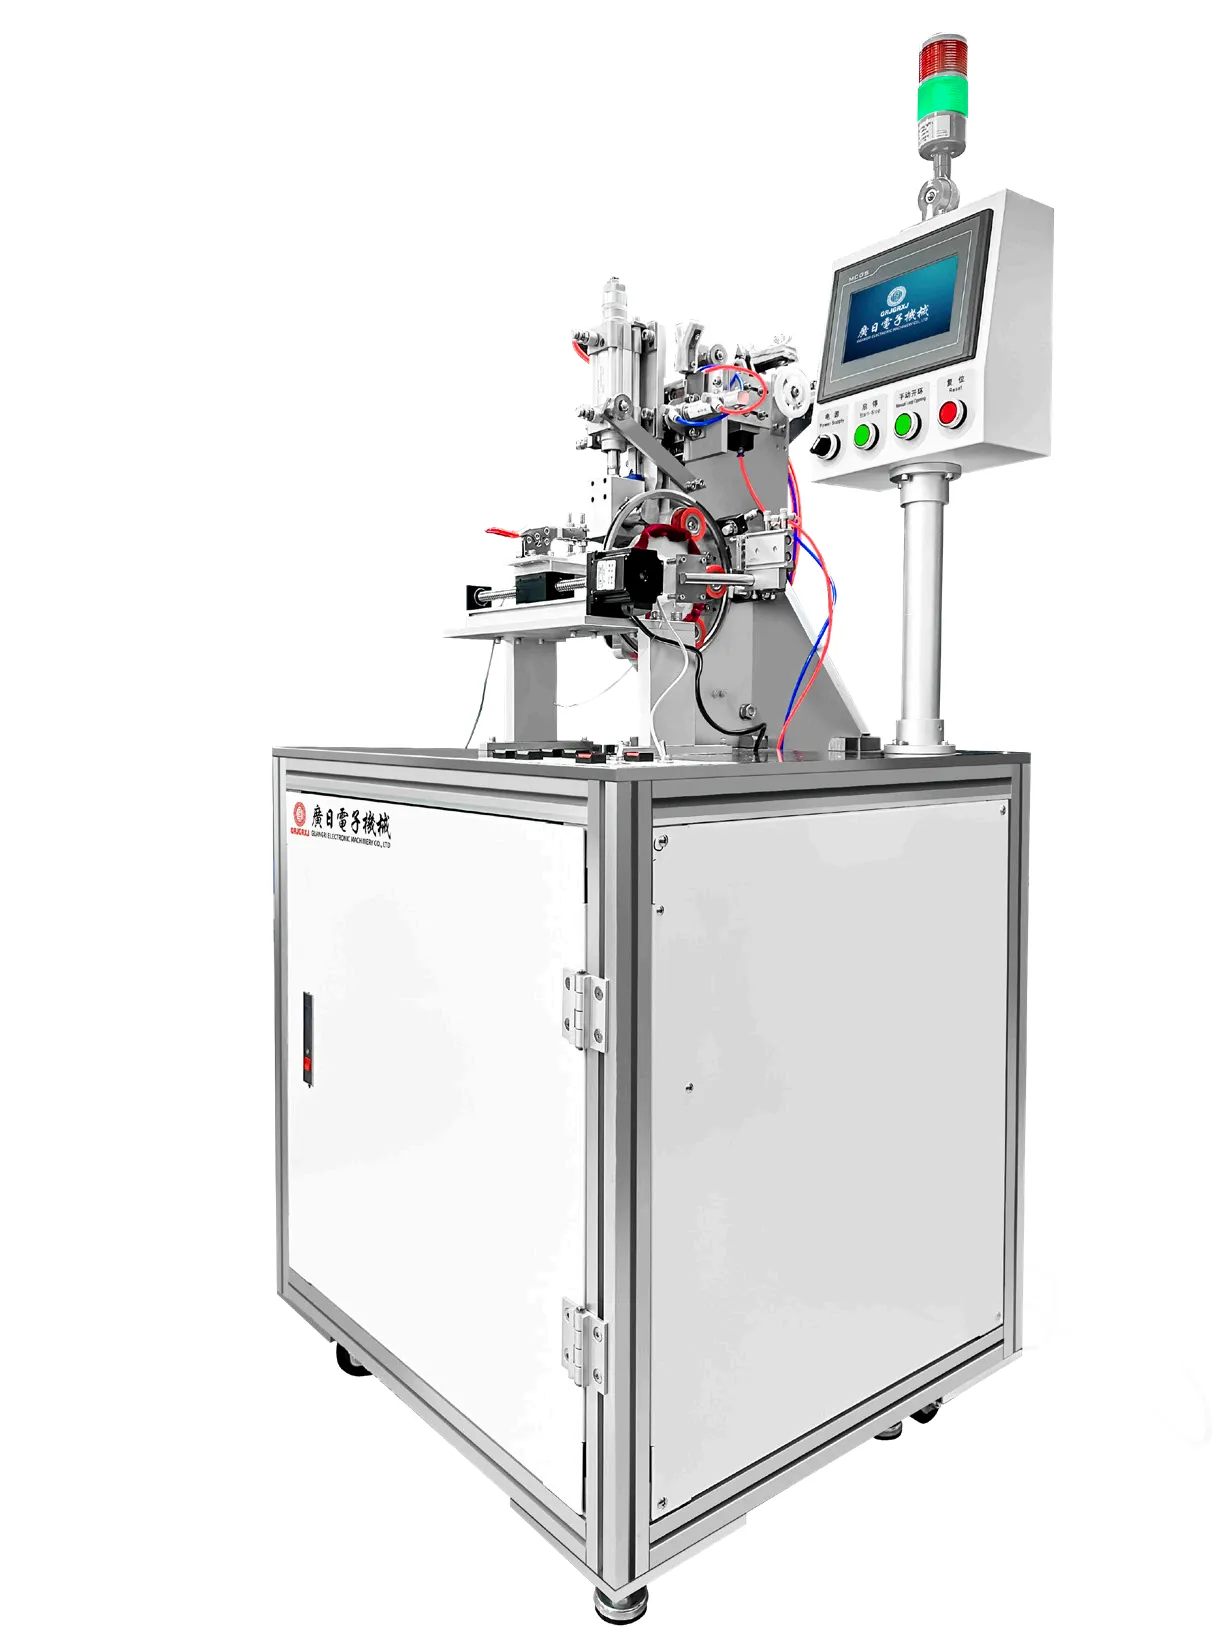
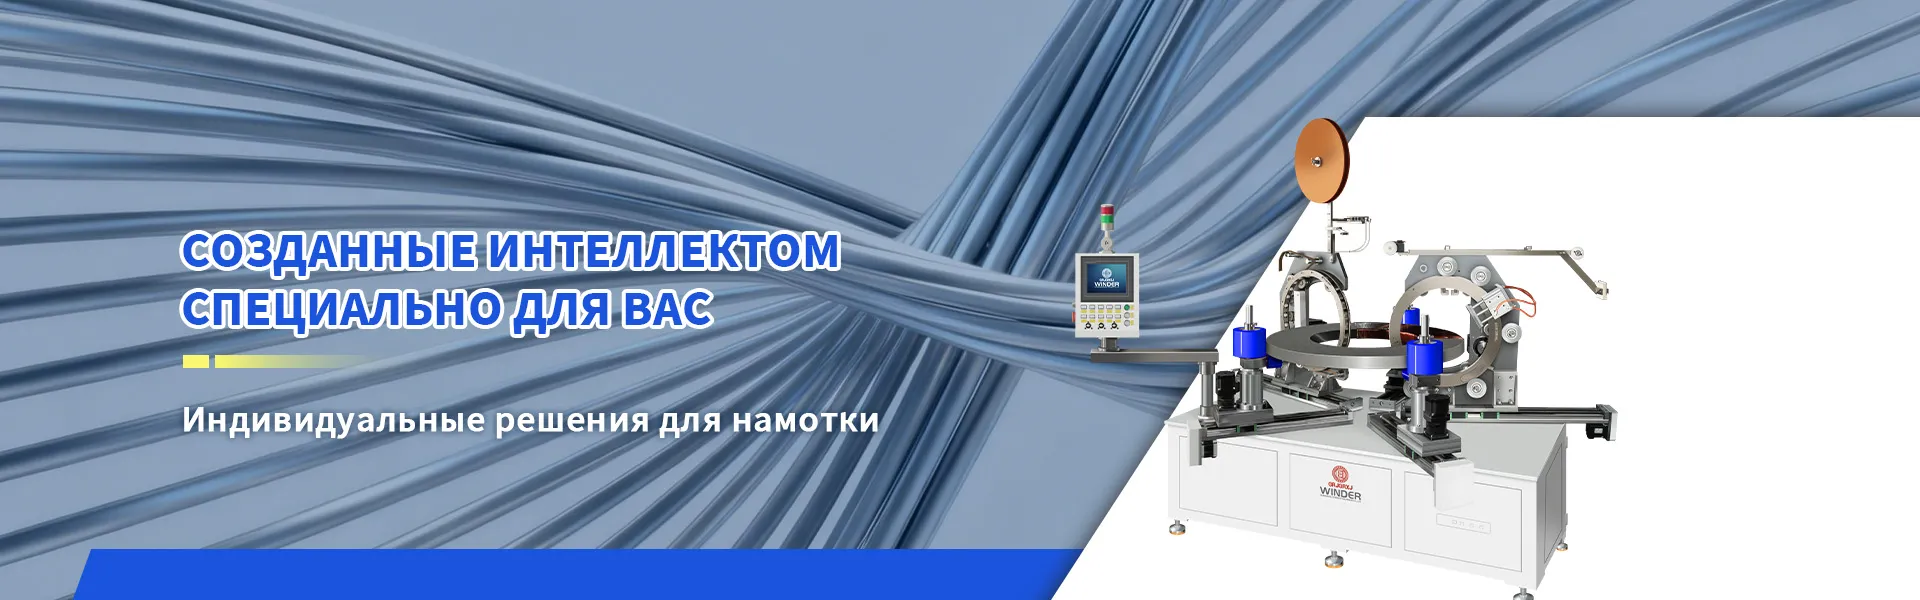
Линия по производству тороидальных катушек для точного и быстрого выпуска
2026-10-19
содержание
Тороидальные катушки — не просто компоненты. Это сердце трансформаторов, дросселей, УЗО и источников питания. Их точность определяет надёжность всей системы. Но даже идеальный расчёт бесполезен, если обмотка смещена на 0,1 мм или виток ложится с перекосом. Именно поэтому линия по производству тороидальных катушек перестала быть набором станков — она стала единым технологическим контуром, где каждый этап влияет на конечный результат.
Почему «ручная» намотка ушла в прошлое
Мы наблюдали это десятки раз: на заводах Юго-Восточной Азии и в средних цехах Европы. Оператор выставляет параметры на старом станке, проверяет первые три катушки — всё в норме. Через час — брак 12 %. Причина? Не усталость, а физика процесса: натяжение провода меняется при нагреве шпульки, трение в узлах растёт, позиция керна смещается на микрон. Человек не может стабилизировать эти переменные. Автоматическая линия по производству тороидальных катушек делает это за него — без пауз, без отклонений, без интерпретаций.
Что действительно работает на практике
Не все «автоматизированные решения» одинаковы. На реальных участках мы видим чёткое разделение:
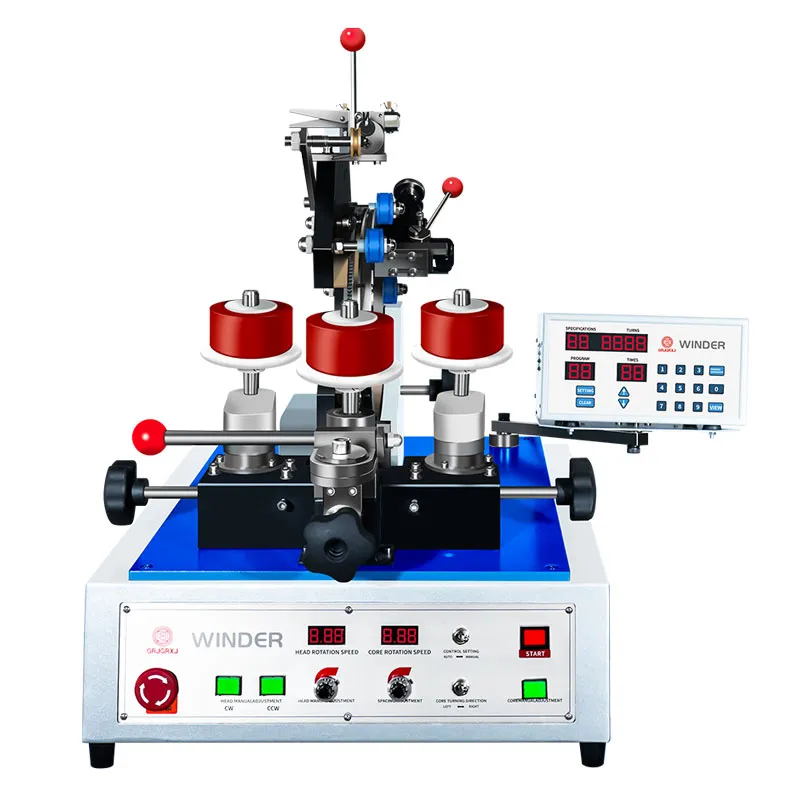
- Станции с зубчатой передачей (JG-6204DKX, JG-8204) — для серий до 500 шт./смену, когда приоритет — простота обслуживания и ремонтопригодность;
- Пневматические высокоскоростные модели (JG-2074 QDZ) — там, где нужна скорость: до 1200 витков/мин при диаметре кольца от 12 мм;
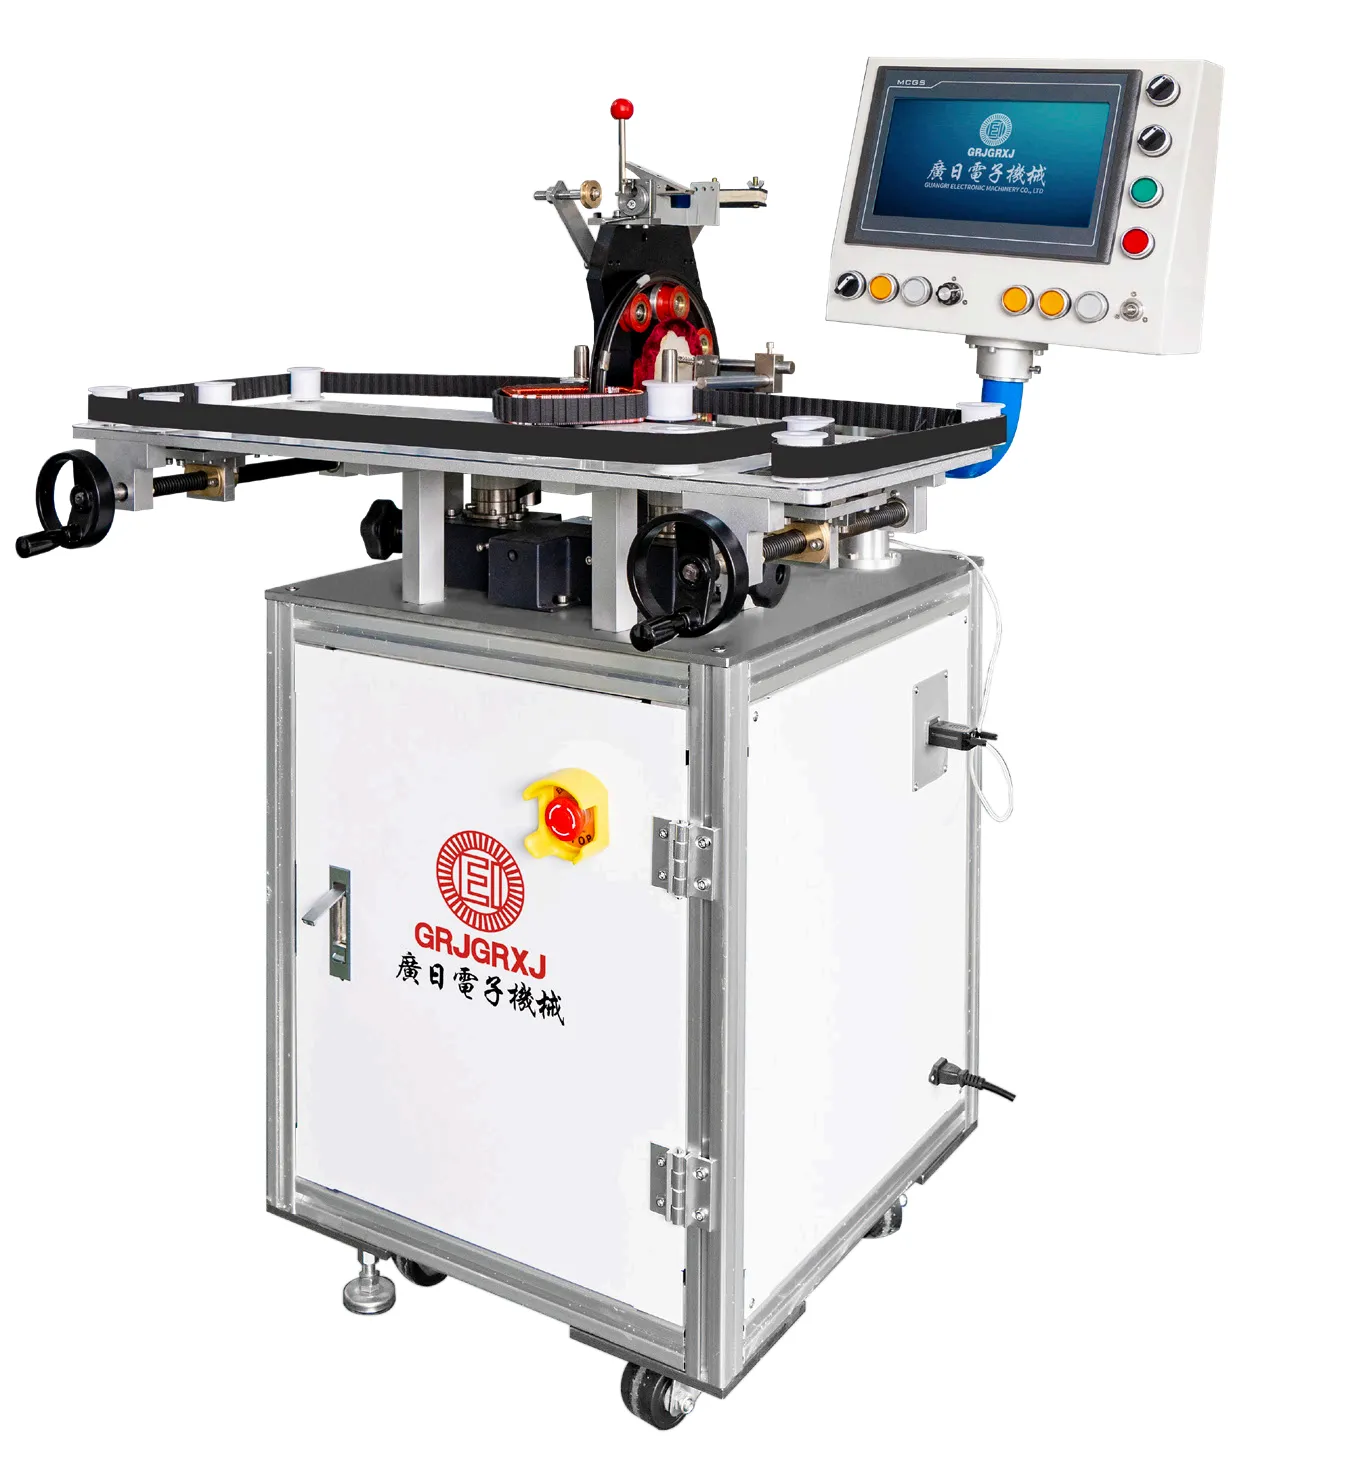
- PLC- и ЧПУ-станки (JG-4163 PLC, JGJ-6204 L) — для сложных профилей: многослойные обмотки, переменное натяжение по ходу цикла, интеграция с MES;
- Специализированные решения — например, JG-1235 LP для изоляционной ленты или AJGC-0630 SLD для двухобмоточных индуктивностей с жёсткими допусками по межобмоточной ёмкости.
Ключевое отличие — не в скорости, а в повторяемости. Станок JGJ-2074 PLC даёт отклонение ±0,3 витка на 1000 даже после 12 часов непрерывной работы. Это достигнуто не «за счёт электроники», а через жёсткую механическую базу: литая станина, прецизионные направляющие, двойная система контроля натяжения — механическая + оптическая.
Где скрываются подводные камни
Некоторые заказчики считают: «купим станок — и сразу начнём выпускать». Но на практике 70 % задержек связаны не с оборудованием, а с подготовкой. Мы фиксируем три типичные ошибки:
- Выбор станка без учёта реального диапазона кернов: станок JG-1640 PLC отлично мотает кольца от Ø25 до Ø120 мм, но если ваша номенклатура — только Ø18–Ø22 мм, он окажется избыточным;
- Игнорирование требований к проводу: медный ЛЭТЗ с эмалевой изоляцией ведёт себя иначе, чем алюминиевый ПЭТВ. Нужны разные режимы натяжения и температурного контроля;
- Отсутствие тестирования на образцах. Мы всегда просим клиентов прислать 5–10 заготовок — не для «подгонки», а чтобы выявить скрытые особенности: геометрию керна, жёсткость провода, поведение изоляции при намотке.
Именно поэтому у компании есть собственная лаборатория — не для демонстраций, а для совместного тестирования. Там же калибруют анализаторы числа витков и коэффициента трансформации: без этого замера нет гарантии соответствия ГОСТ Р 57993-2017.
Как выглядит настоящая линия сегодня
Современная линия по производству тороидальных катушек — это не «станок + стол». Это:
- Автоматический питатель провода с датчиком диаметра и системой компенсации натяжения;
- Основной намоточный модуль с возможностью смены головки под разные типы обмоток;
- Блок изоляционной обмотки (при необходимости);
- Система визуального контроля качества витка в реальном времени;
- Интегрированный измерительный блок — без переноса детали в ОТК.
На производственной базе площадью более 10 000 м² каждая линия собирается под конкретную задачу. Не «из каталога», а как сборка: механическая обработка, программирование, отладка на реальных деталях, финальное тестирование по ISO 9001 и TÜV Rheinland. Отсюда — сроки поставки 45–60 дней даже для нестандартных решений и повторяемость параметров ±0,05 мм по диаметру обмотки.
Если ваша задача — не просто купить станок, а внедрить стабильный, контролируемый и масштабируемый процесс намотки, то выбор оборудования — это начало диалога. Диалога о том, как обеспечить точность не «в идеальных условиях», а в реальном цехе, с вашими людьми, вашими материалами и вашими сроками. Именно так строятся долгосрочные партнёрства — не вокруг технических характеристик, а вокруг результата, который можно измерить, повторить и передать.