Намоточный станок для подковообразных трансформаторов — точная и быстрая намотка катушек
2026-10-12
содержание
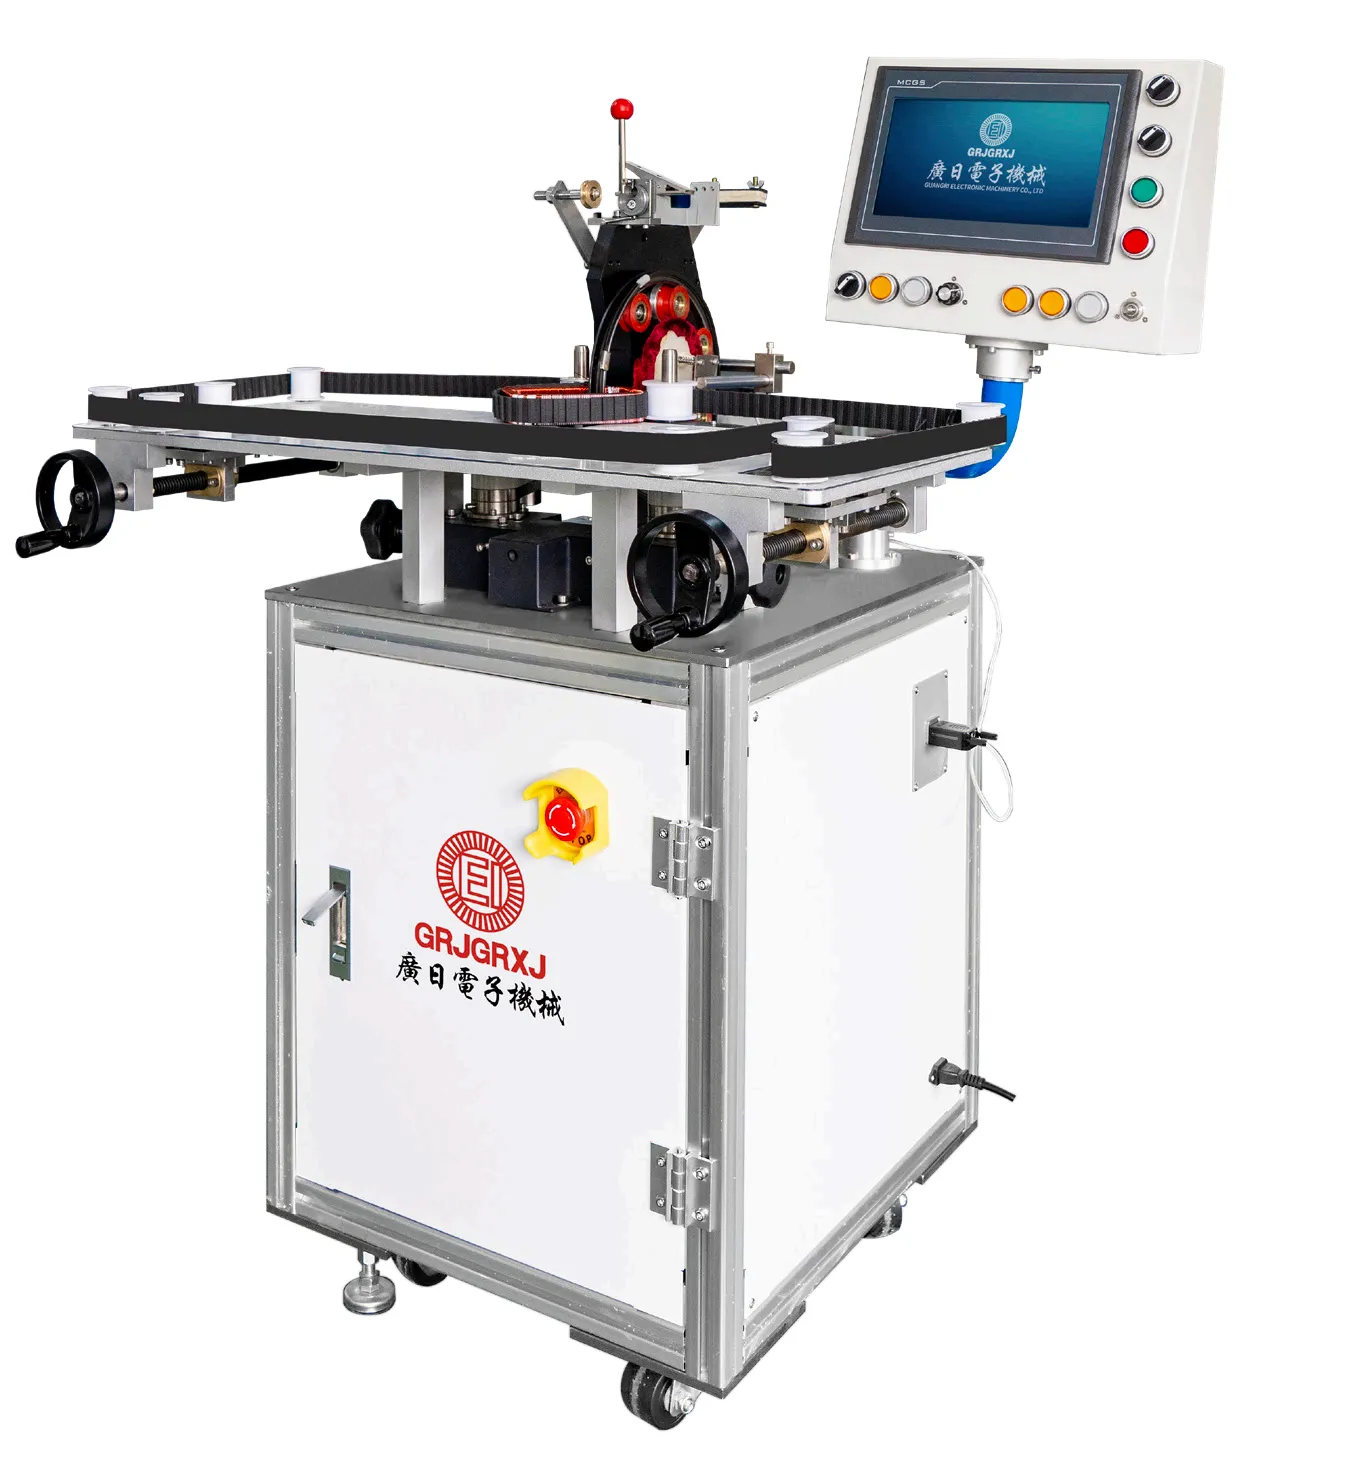
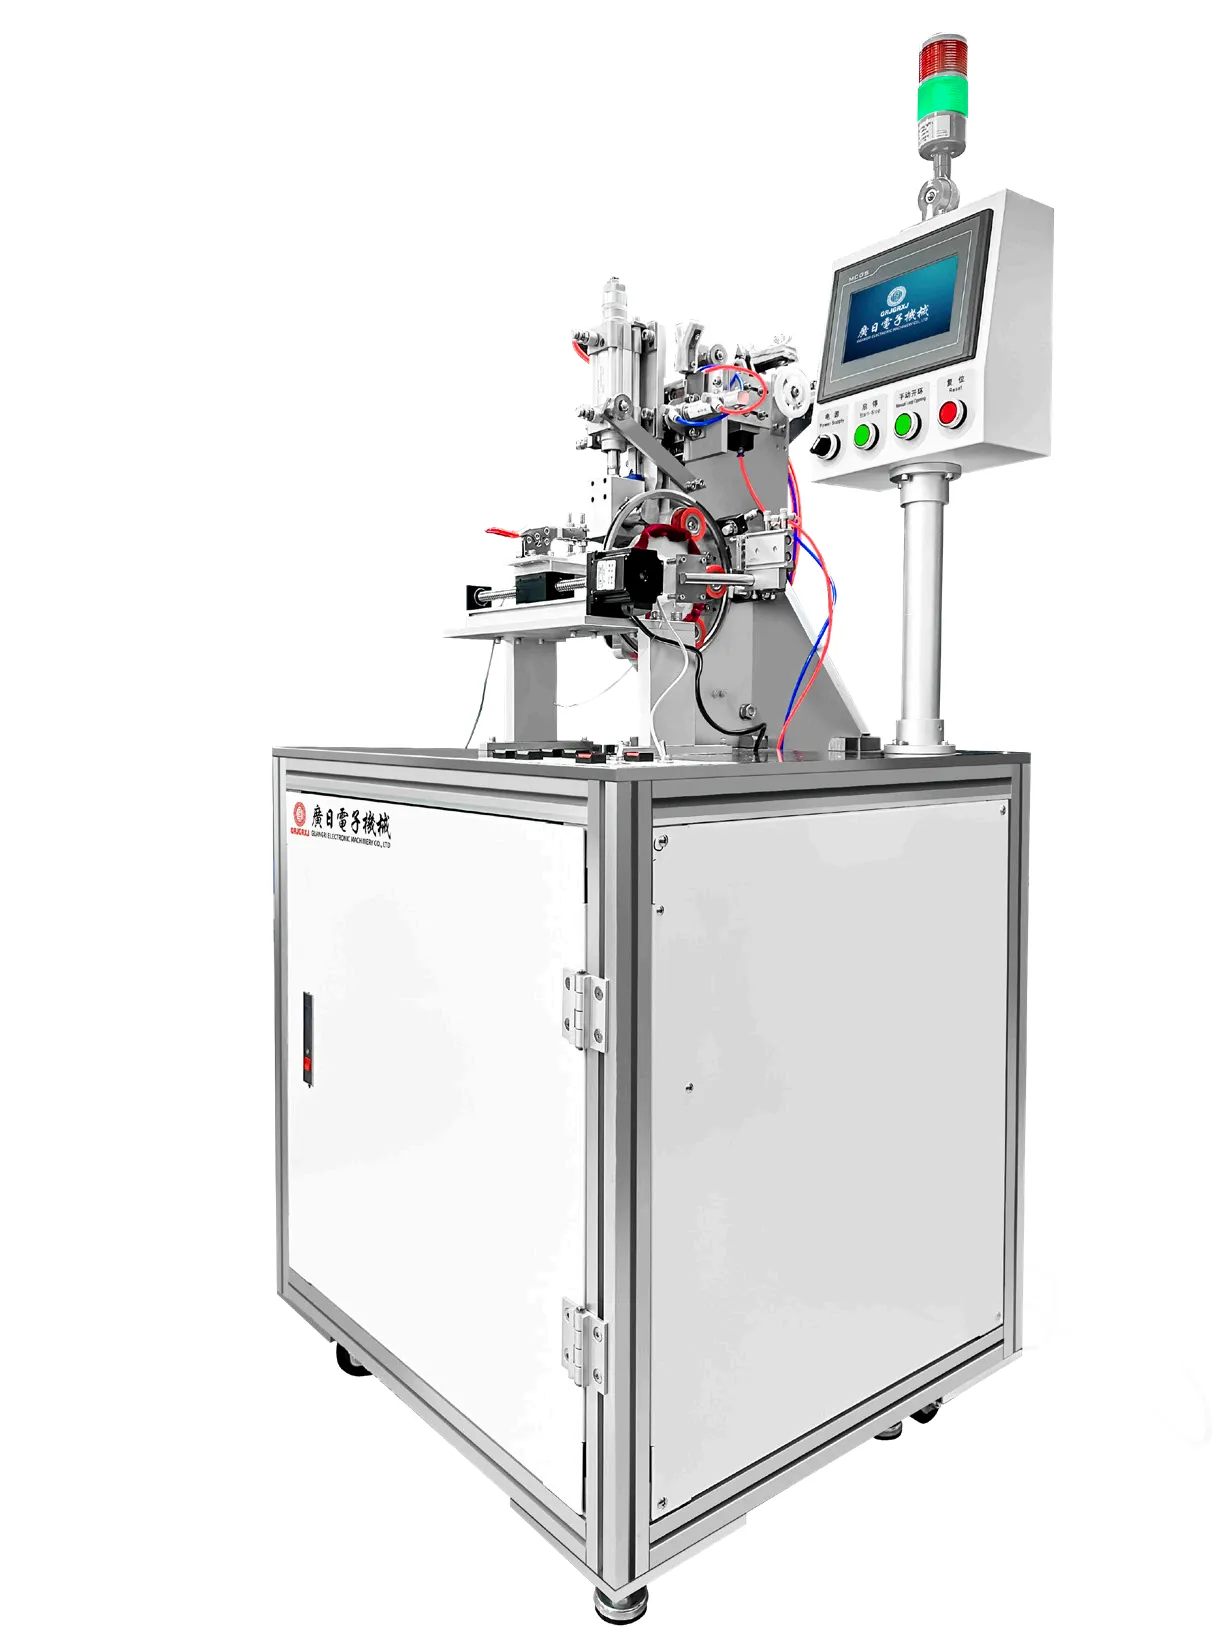
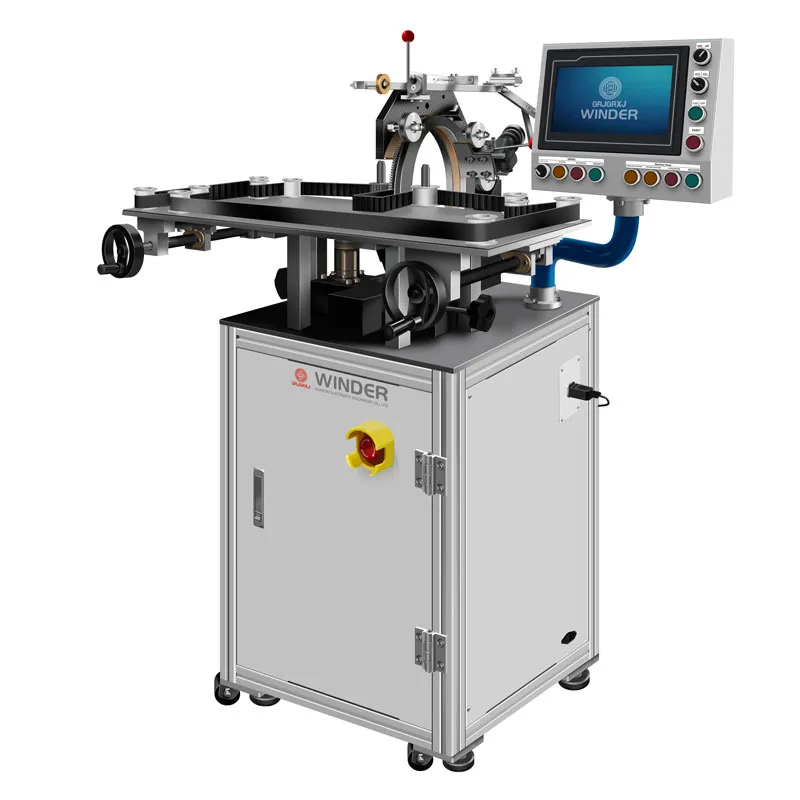
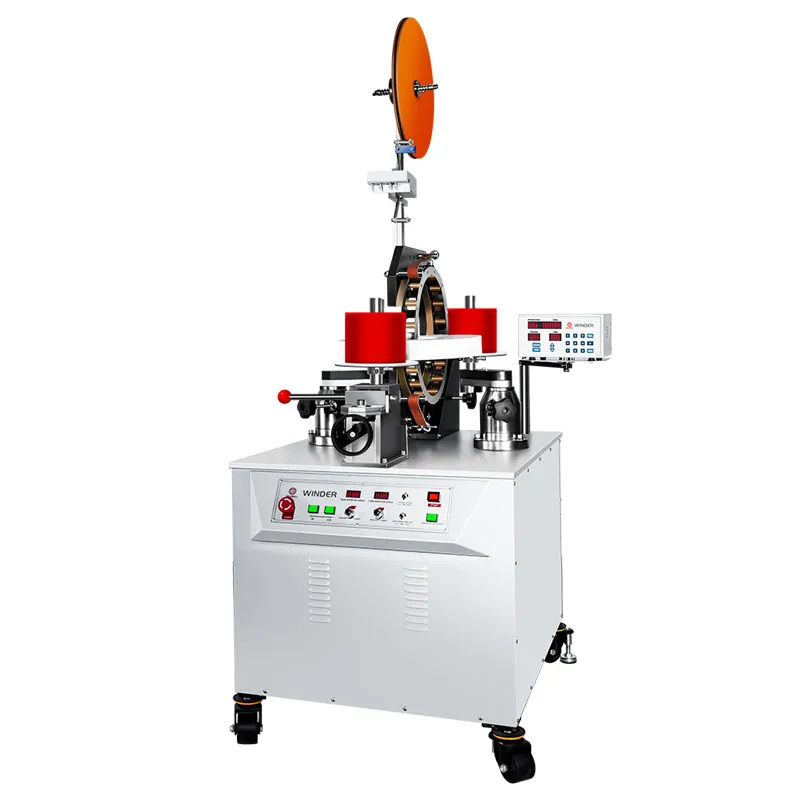
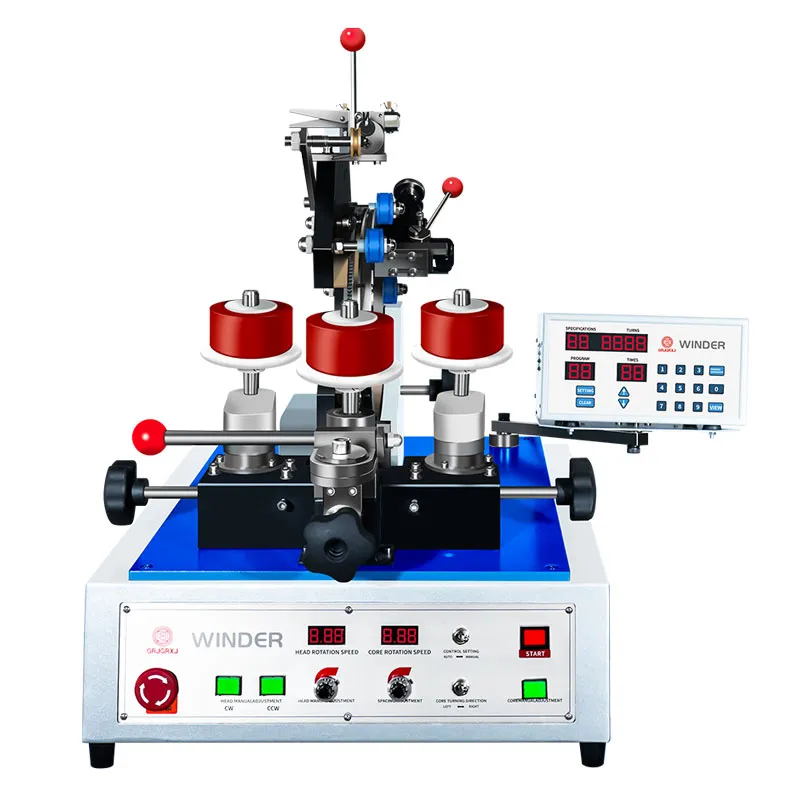
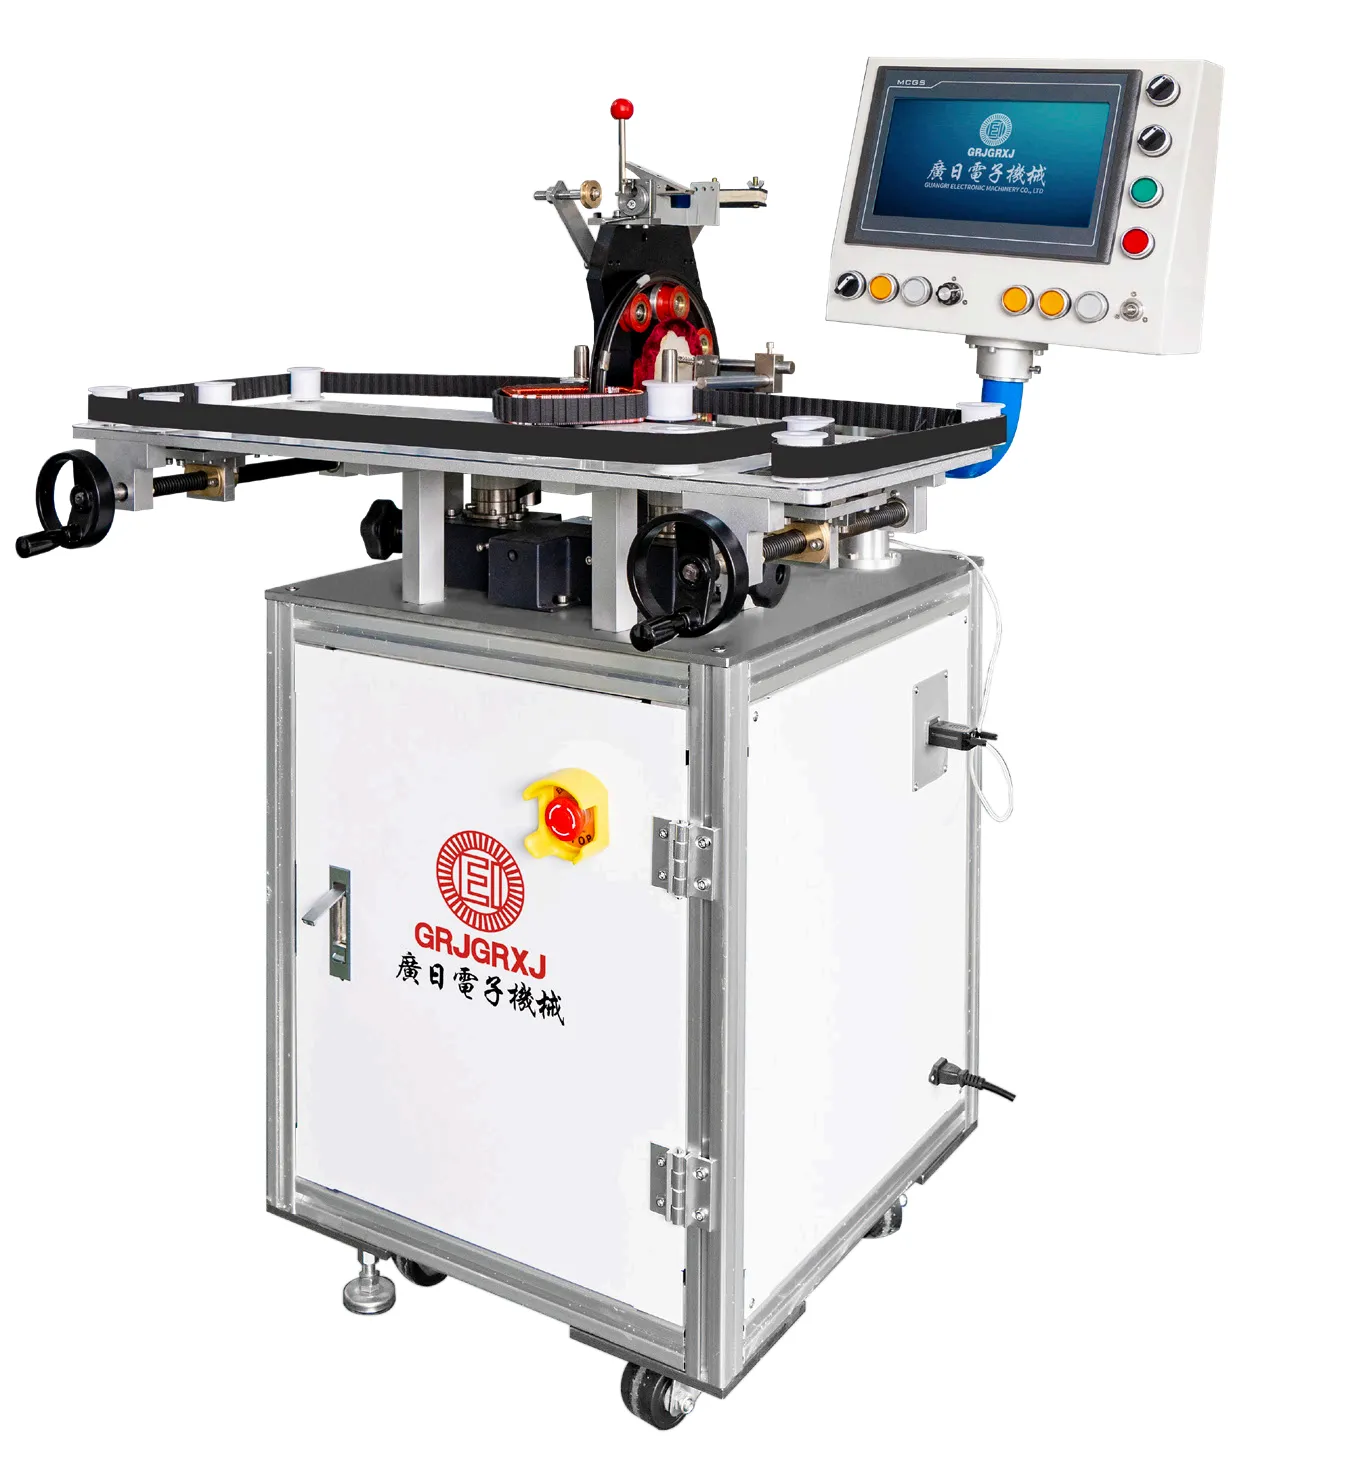
Намоточный станок для подковообразных трансформаторов — это не просто машина. Это точка сопряжения между геометрией сердечника и электрической стабильностью готового изделия. Подковообразные (или Ш-образные) трансформаторы требуют строгой симметрии обмоток, минимального рассеяния магнитного потока и повторяемости шага намотки в пределах ±0,1 мм. Мы видели, как на линиях сборки в Екатеринбурге и Минске переставляли три разных станка за полгода — пока не внедрили решение, где механика, управление и обратная связь работают как единый орган.
Почему стандартные тороидальные станки здесь не работают
Многие заказчики начинают с вопроса: «А нельзя ли адаптировать тороидальный станок?». Нельзя. Геометрия — главный ограничитель. У подковообразного сердечника две параллельные ноги и поперечина. Обмотка проходит по обеим ногам одновременно, но с разным углом входа, разной длиной пути и переменным зазором между витками. Тороидальный станок наматывает по окружности — без учёта асимметрии осей. Результат — перекос натяжения, локальный перегрев, отклонение коэффициента трансформации более чем на 3,5%. В одном из тестов в Калининграде при использовании неспециализированного оборудования 22% партии не прошли испытание на тепловую стойкость при 110% нагрузки.
Что даёт специализированный станок — на практике
- Двойной независимый привод — каждый шпиндель управляется отдельным сервомотором с обратной связью по положению. Это позволяет компенсировать разницу в длине пути между ногами сердечника в реальном времени;
- Контроль натяжения по двум каналам — датчики усилия на каждой катушке корректируют подачу провода с точностью до 0,8 гс. Без этого невозможна равномерная плотность укладки при диаметре провода от 0,08 до 1,2 мм;
- Синхронизация с позиционированием сердечника — станок распознаёт тип сердечника по коду на маркировке или по размерам и автоматически загружает профиль намотки: число слоёв, шаг, направление, паузы для изоляции;
- Интеграция с анализатором числа витков — каждая обмотка проверяется сразу после завершения цикла. Система блокирует запуск следующей операции при отклонении более чем на 1 виток.
Как выбрать модель — исходя из вашей линии
В ООО «Фошань Наньхай Пинчжоу Гуанжи Электро-механическое оборудование» нет «универсальной модели». Есть решения под задачу. Если вы выпускаете силовые трансформаторы до 5 кВА — берите JGJ-6204 L с ЧПУ-управлением и опциональной системой автоматической подачи изоляционной ленты. Для малосерийного производства прецизионных дросселей с воздушным зазором подойдёт JG-1235 LP — настольный станок с ручной установкой сердечника и цифровым контролем натяжения. А если нужна интеграция в роботизированную линию — JGJ-2074 PLC имеет открытый протокол Modbus TCP и готовые интерфейсы для HMI от Siemens и Weintek.
Мы наблюдали, как клиент из Белгорода сэкономил 17 часов в неделю на перенастройке, перейдя с ручного станка на JG-4163 PLC. Причина — не скорость, а предсказуемость. Каждая программа сохраняется с меткой: дата, оператор, серийный номер сердечника, результаты замеров. Это не просто журнал — это аудиторская следа для ISO 9001 и технических условий заказчика.
Сервис — не опция, а часть технологии
Станок не заканчивается поставкой. Он начинается с первого пуска. Компания предоставляет удалённую настройку через TeamViewer с записью всех параметров. На месте — инженер на 3 дня: калибровка датчиков, обучение двух операторов, создание трёх базовых программ под ваши типоразмеры. Запасные части доставляются из Фошаня в Европу за 12–18 дней — не потому что так быстро, а потому что склад в Литве хранит 47 ключевых компонентов: от энкодеров до модулей управления натяжением.
Намоточный станок для подковообразных трансформаторов — это не инструмент, а гарантированный выход на заданные параметры. Он убирает вариативность, которую не может устранить даже самый опытный мастер. Он превращает намотку из ремесла в воспроизводимый процесс. И когда вы в следующий раз будете выбирать оборудование — спросите не «сколько витков в минуту», а «какова погрешность витка на ноге №2 при температуре 35 °C и влажности 65%». Ответ на этот вопрос и есть настоящая специализация.