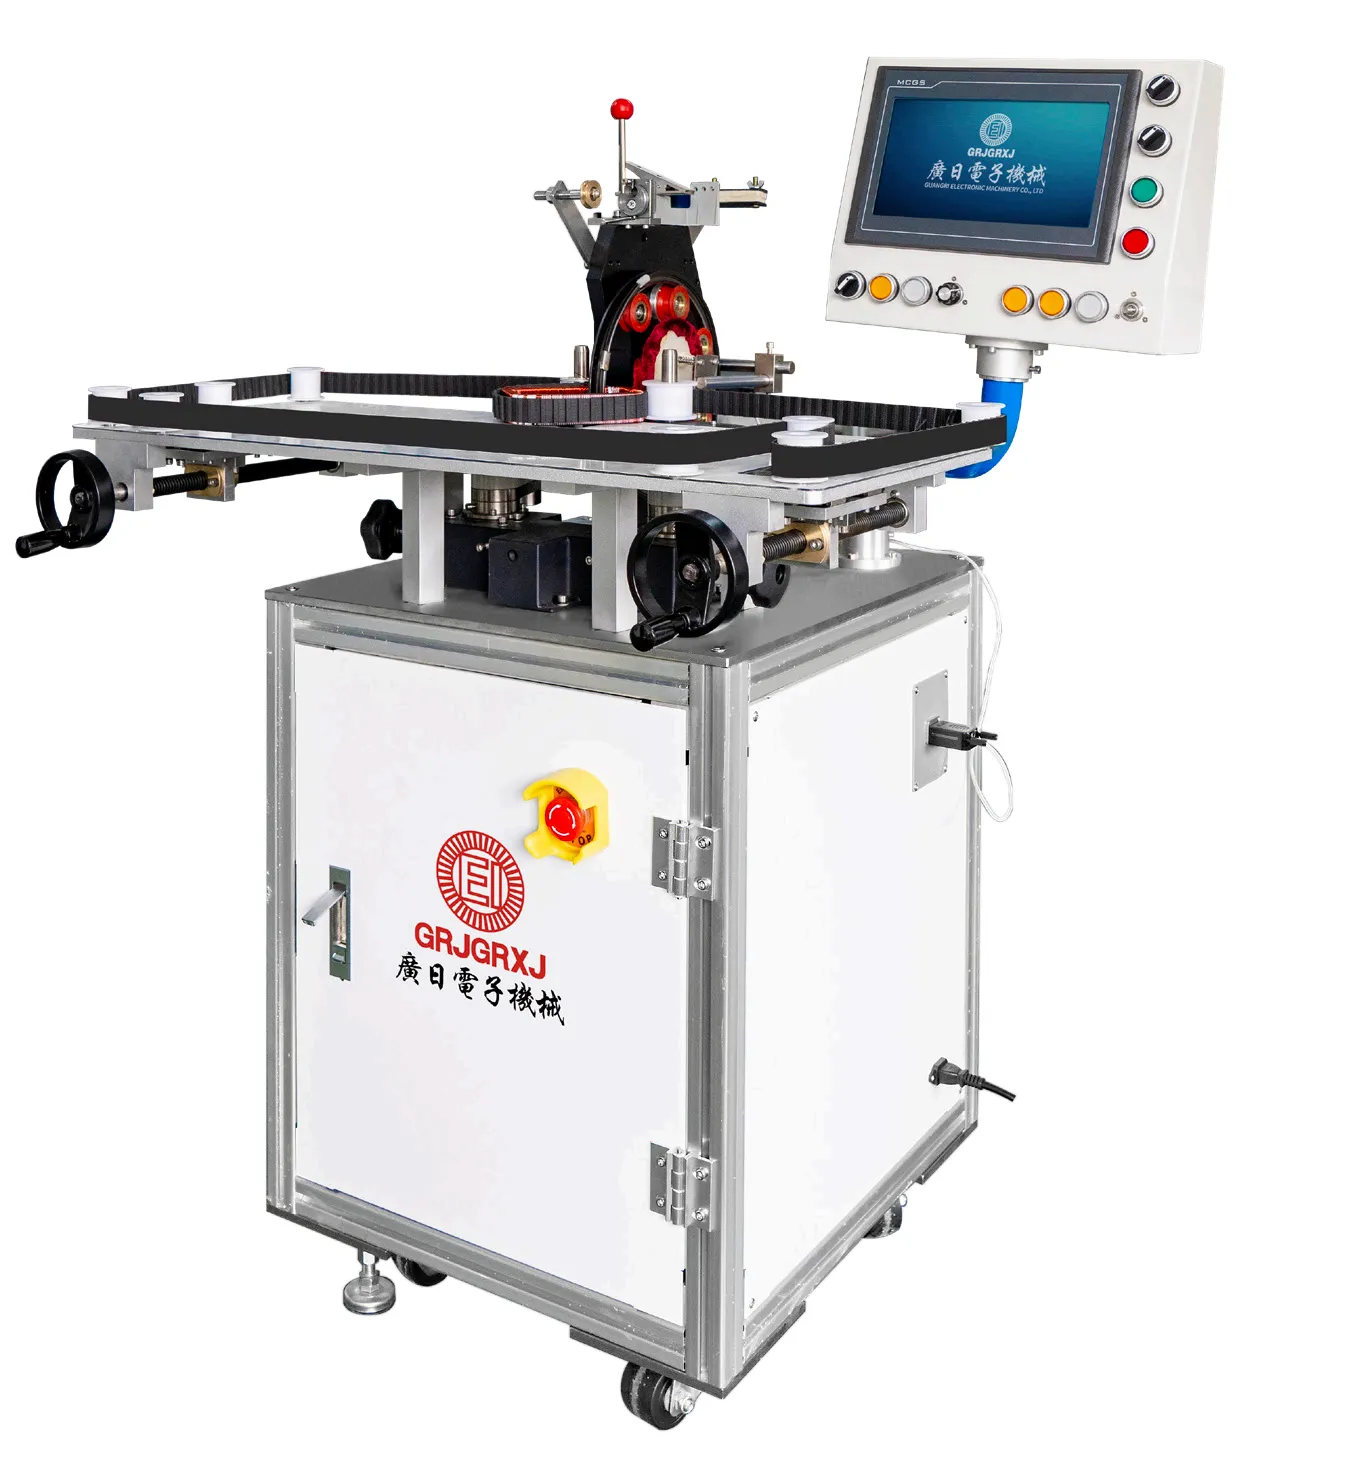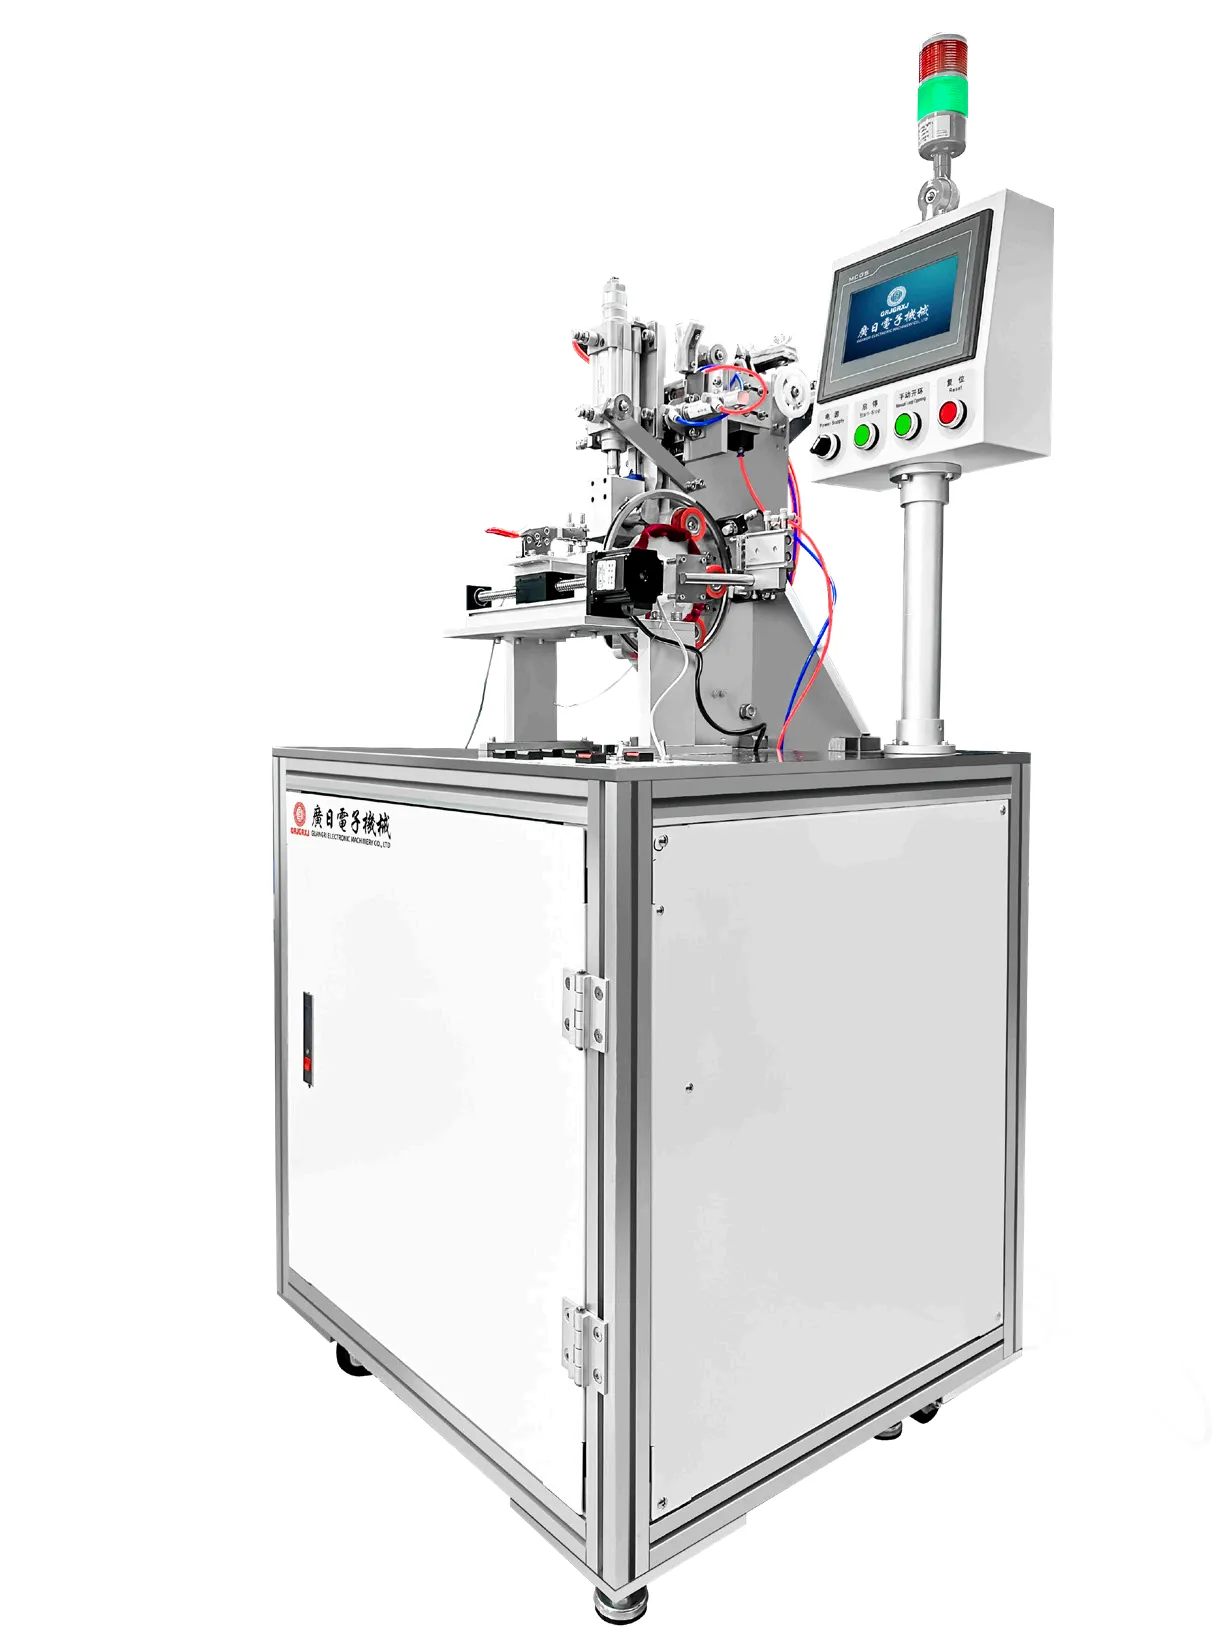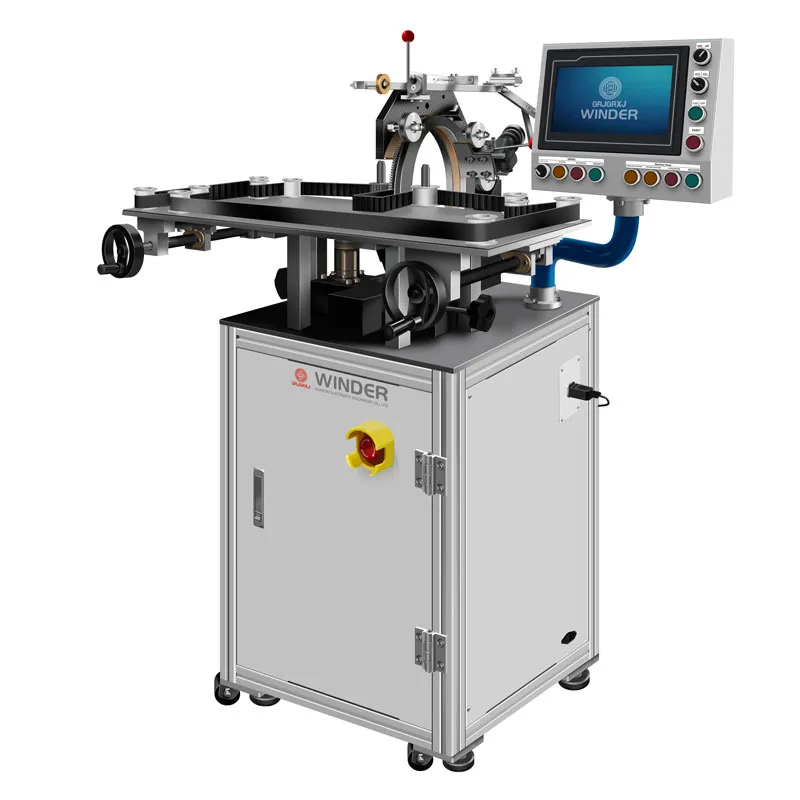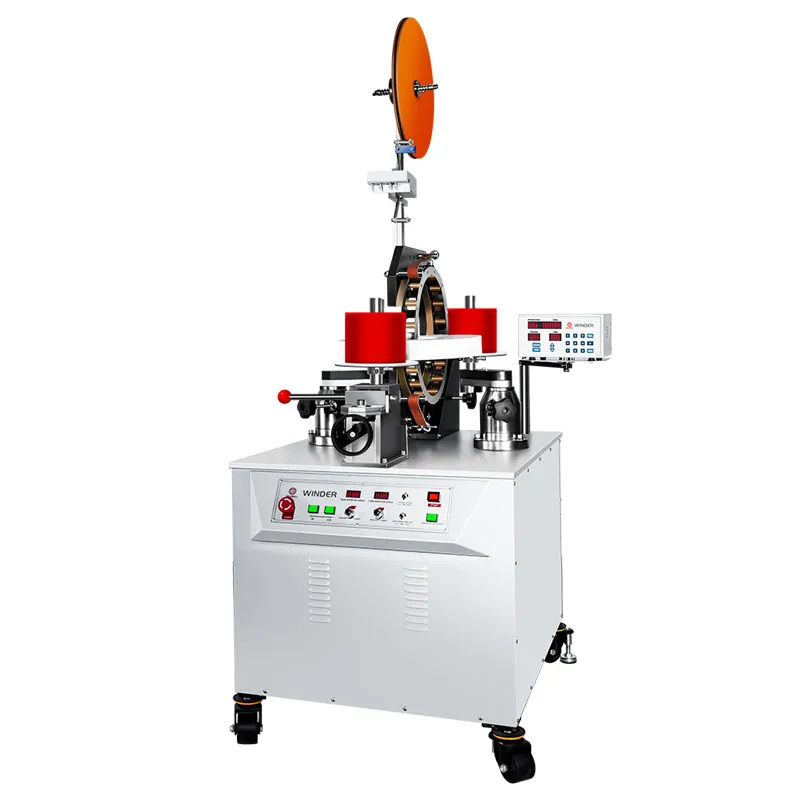
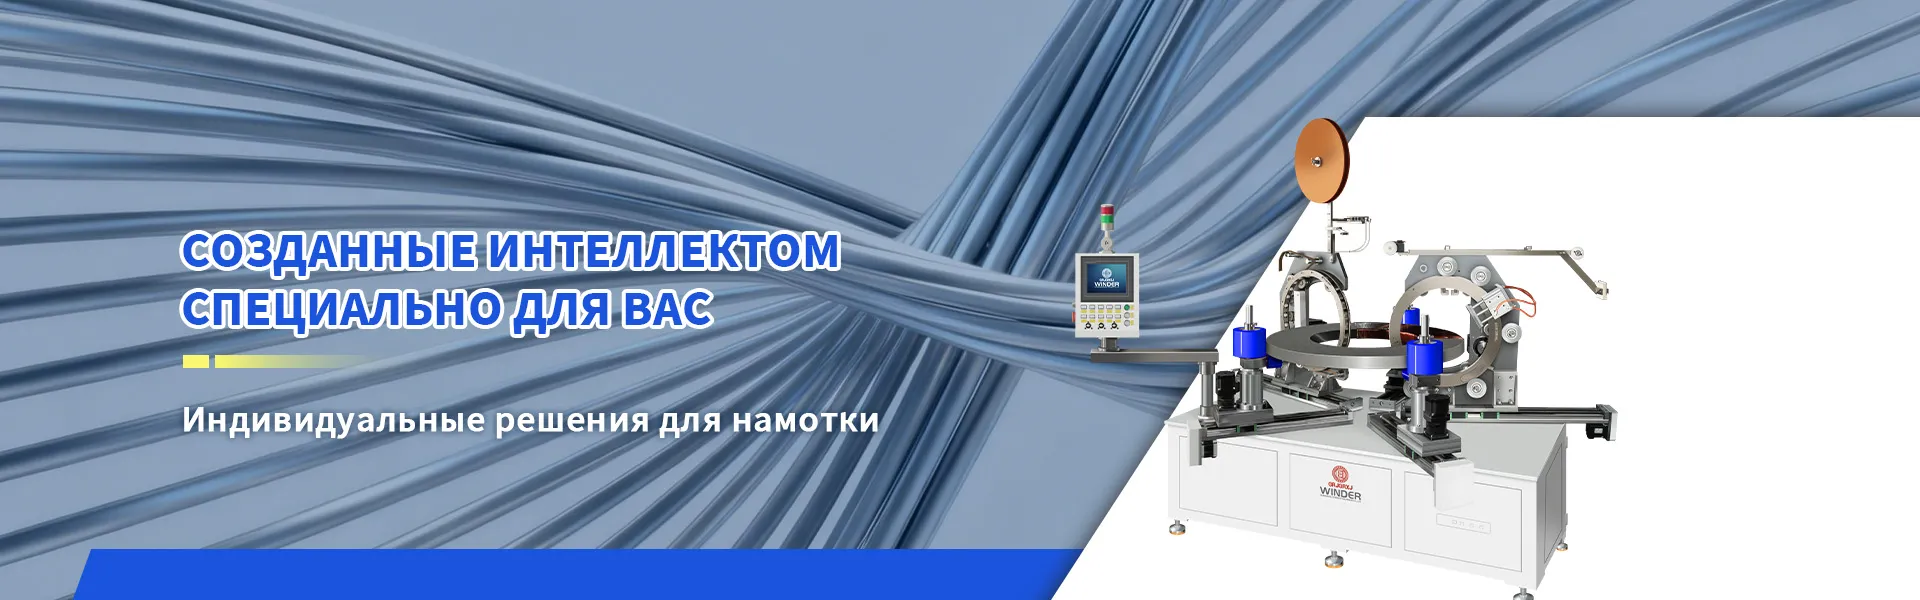
Намоточный станок для тороидальных катушек индуктивности — точная и быстрая намотка
2026-10-03
содержание
Намоточный станок для тороидальных катушек: выбор модели
Намотка тороидальных катушек требует точного контроля натяжения провода и равномерного распределения витков. От стабильности этих процессов зависят качество обмотки и повторяемость характеристик готовых изделий.Это точка сопряжения физики магнитного поля, механики прецизионного перемещения и технологической дисциплины производства. При ручной намотке качество зависит от опыта оператора. Неравномерная укладка витков и колебания натяжения могут приводить к браку и повторным проверкам. Автоматизированные станки помогают обеспечить стабильность параметров и повторяемость результатов между партиями.
Почему именно тороидальные станки требуют особого подхода
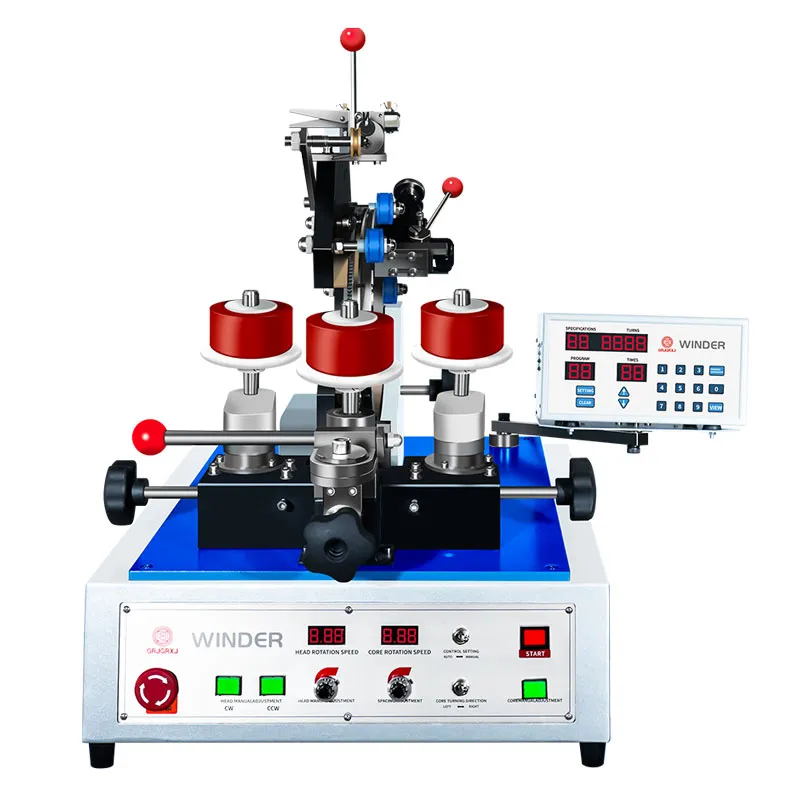
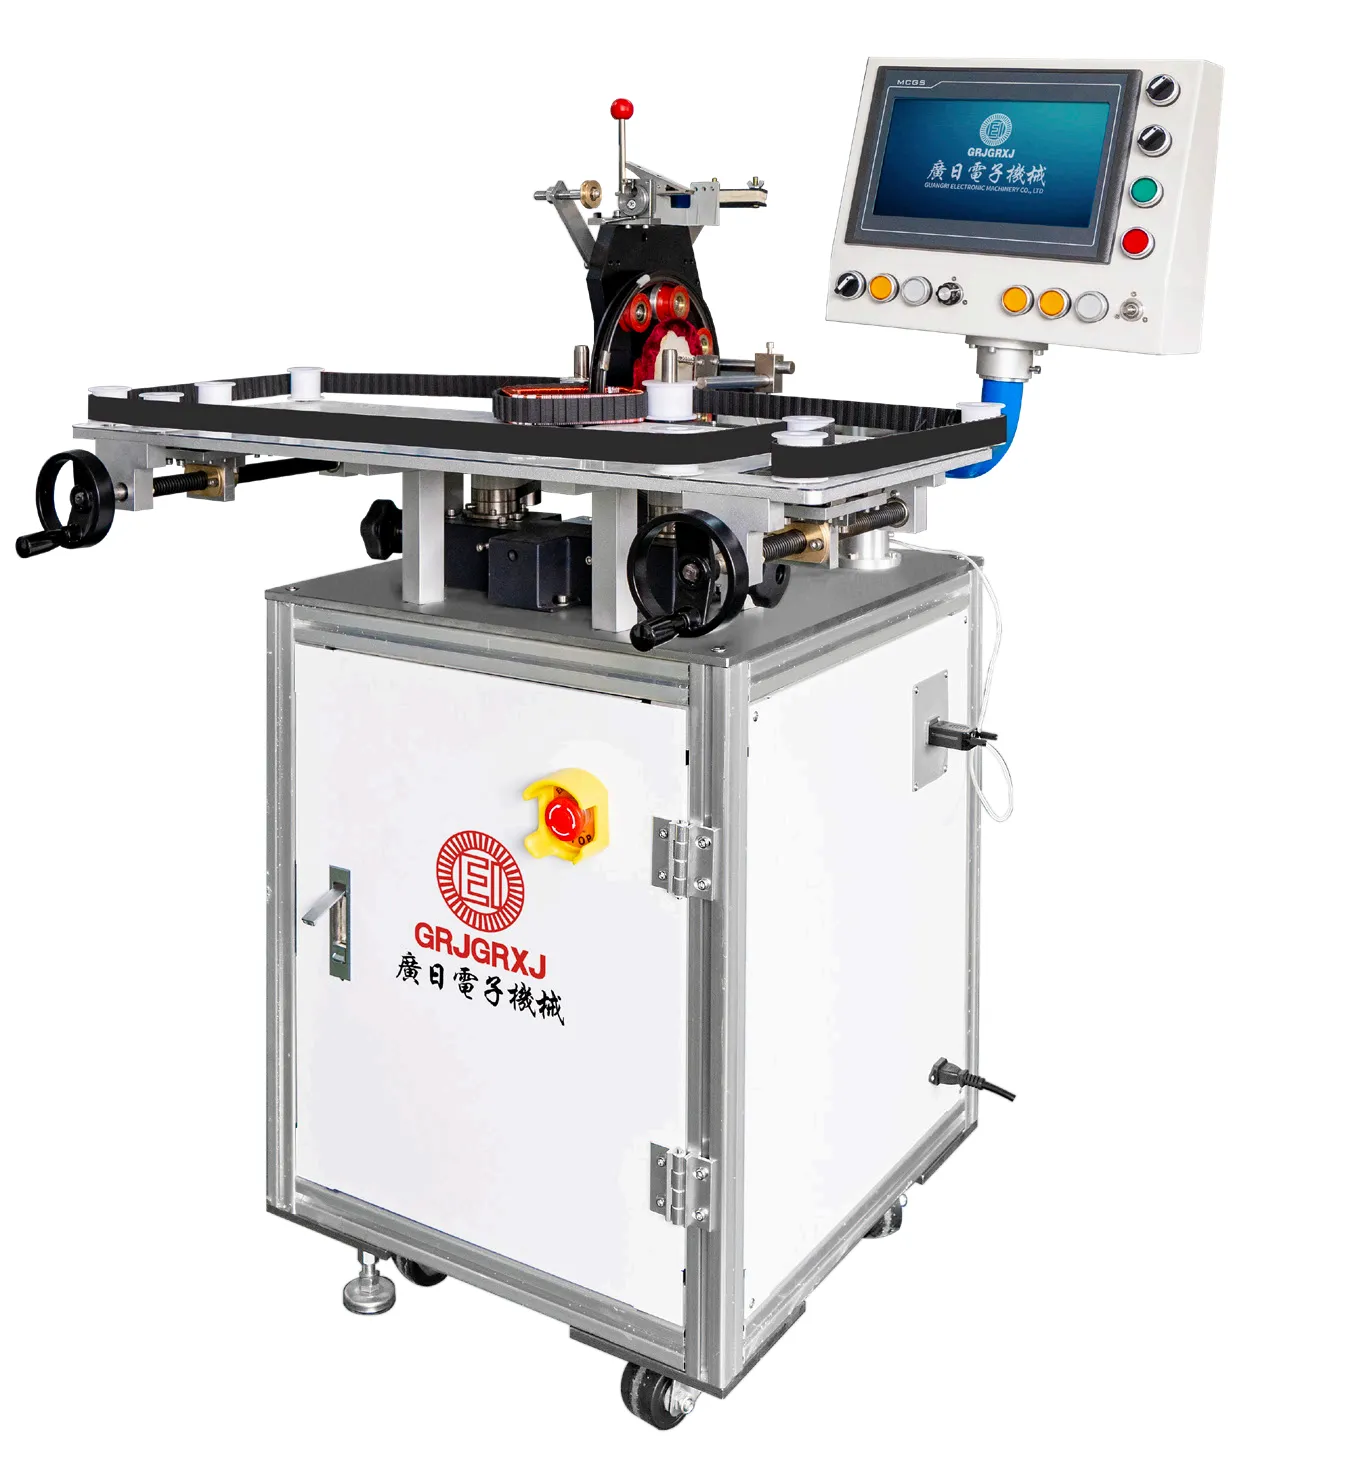
Тороидальный сердечник образует замкнутый магнитопровод. Неравномерное распределение витков может влиять на электрические характеристики катушки, увеличивать потери и ухудшать стабильность работы устройства.Любое нарушение геометрии обмотки вызывает локальные зоны перенасыщения, шум при работе, повышенные потери. Обычные намоточные станки не всегда подходят для кольцевых сердечников из-за особенностей их конструкции. Специализированное оборудование обеспечивает подачу провода через внутреннее отверстие, контроль натяжения и равномерную укладку витков при многовитковой намотке. При выборе JG-2074 QDZ важно учитывать особенности пневматического привода, скорость намотки и стабильность натяжения провода. Рабочие параметры необходимо проверять на реальных образцах.
Как выбрать модель с учётом реальных условий производства
Клиент из Ростова-на-Дону искал станок для кольцевого сердечника диаметром 12 мм и эмалированного провода 0,18 мм. Мы предложили JGJ-1640 PLC, поскольку его система подачи провода оснащена роликом с регулируемым зазором 0,15–0,25 мм. При использовании базовой модели JG-6204DKX в таких условиях существует риск пережима и обрыва провода.
Для сердечников с небольшим внутренним отверстием (менее 5 мм) подходит JG-1235 LP с вращающимся игольчатым механизмом на 360°, в отличие от конструкций с ограничением поворота 180°. Для двухобмоточных индуктивных компонентов предусмотрен AJGC-0630 SLD, позволяющий последовательно наматывать первичную и вторичную обмотки без дополнительной перенастройки. Такие особенности важно проверять на реальных образцах, поскольку общие технические характеристики не всегда отражают все условия эксплуатации.Перед покупкой рекомендуется предоставить производителю размеры сердечника, диаметр провода и необходимое количество витков. Пробная намотка позволяет проверить совместимость оборудования с изделием, оценить качество укладки провода и выбрать подходящие рабочие параметры для серийного производства.
Почему контроль качества важен не меньше сертификации
ISO 9001 и CE — необходимый минимум. Но настоящая надёжность рождается в цехе. На производственной базе ООО «Фошань Наньхай Пинчжоу Гуанжи Электро-механическое оборудование» каждый вал проверяют на биение не менее трёх раз: после черновой обработки, после термообработки и после финишного шлифования. Каждая плата управления проходит 72 часа нагрузочного тестирования при температуре +55 °C. Мы видели, как на другом заводе сняли с испытаний станок из-за дрейфа параметров после 4 часов непрерывной работы. Здесь же — стабильность подтверждена 500-часовым ресурсным тестом. И это не маркетинг: данные фиксируются в цифровом журнале, доступном клиенту при заказе.
Интеграция, а не установка — как станок становится частью вашей линии
Самый частый вопрос после покупки: «А как подключить к нашему MES?». Ответ — не «через OPC UA», а конкретно: JGJ-2074 PLC поставляется с готовым драйвером для 1С:ERP и поддержкой Modbus TCP. Мы помогали внедрять его на предприятии в Екатеринбурге: интеграция заняла 2 дня, а не 2 недели. При необходимости — доработка ПО под ваш протокол. Компания реализовала 47 таких проектов с нулевым временем простоя линии. Не обещают «гибкость». Делают её: 128 национальных патентов — не абстракция, а конкретные решения для конкретных проблем. Например, адаптация под овальные сердечники с эксцентриситетом до 0,8 мм — это не опция, а реализованный модуль, доступный в стандартной комплектации.
Намоточный станок для тороидальных катушек индуктивности — это не инструмент, а гарантия повторяемости. Он превращает требования ТУ в физический результат, а не в предмет споров между ОТК и цехом. Выбор — не между брендами, а между тем, кто знает, как ведёт себя провод при намотке на кольцо с зазором 0,02 мм, и тем, кто этого не знает. Реальный опыт начинается там, где заканчивается каталог.